Casa · Novità · Novità del settore · Come tagliare il vetro: guida completa all'incisione, alla rottura e alla finitura dei bordi
Come tagliare il vetro: guida completa all'incisione, alla rottura e alla finitura dei bordi
Autore: AmminDate: Sep 16,2026
Supponiamo che il vetro sostitutivo di una cornice sia 3 mm troppo largo. Supponiamo che un ripiano in vetro float abbia bisogno di una tacca per una staffa angolare, o che la porta di un forno abbia bisogno di una finestra di osservazione chiara. Tutti e tre i lavori condividono la stessa risposta: incidere la superficie, quindi romperla in modo netto. Il vetro non viene tagliato come viene tagliato il legno o la plastica. Una lama per sega lascia un bordo scheggiato e pieno di stress e un coltello multiuso non può affatto avviare una fessura controllata.
Innanzitutto la conclusione: il taglio del vetro è una frattura controllata, non un processo di taglio. Una piccola mola in metallo duro o diamantata in un tagliavetro non ritaglia una scanalatura sulla lastra. Segna la superficie con una fessura sottile e la fase di rottura dà semplicemente a quella fessura un motivo per attraversare l'intero spessore. Ottieni il punteggio giusto e il bicchiere farà la maggior parte del lavoro per te.
Cosa succede quando intacchi il vetro
Il vetro è un solido amorfo, quindi non ha venature o direzione del cristallo che possano guidare una rottura. Quando la ruota indurita rotola sulla superficie sotto una pressione decisa e uniforme, lascia una linea poco profonda di microfessure. Il lato rigato del foglio diventa il piano debole. Piegare il vetro mette in tensione quella superficie e la fessura corre rapidamente lungo la linea del danno più profondo finché le due parti non si separano.
Seguono due regole. Innanzitutto, la crepa segue il difetto più profondo e ininterrotto, motivo per cui si incide in un passaggio continuo e non si ritocca mai. In secondo luogo, la forza di flessione deve essere applicata vicino alla linea. Se il supporto è a pochi millimetri di distanza dall'incisione, la tensione si concentra sull'apice della fessura e la lastra si rompe. Se il supporto è a pochi centimetri di distanza, la tensione si diffonde e la fessura vaga.
Tagliare il petrolio è importante per lo stesso motivo. Una sottile pellicola d'olio impedisce lo slittamento della ruota, impedisce ai microscheggiati di rientrare nel vetro e lascia che la fessura si apra in linea retta. Cherosene, olio leggero per macchine o un olio commerciale per il taglio del vetro funzionano tutti.
Strumenti e materiali
L'elenco per il taglio a mano è breve e ogni articolo risolve un problema specifico.
Tabella 1 – Un kit di strumenti base per il taglio del vetro. L'angolo della rotella di taglio è adattato allo spessore del vetro.
Strumento
Lavoro
Nota di selezione
Tagliavetro (rotella in carburo)
Segna la superficie
Rotella da 135° per vetri fino a 4 mm; Rotella da 150–160° per 5–10 mm
Olio da taglio
Lubrifica la ruota e mantiene pulita la fessura
Cherosene o olio leggero per macchine, applicato alla ruota o alla linea
Riga con sughero o nastro adesivo sul lato inferiore
Guida la linea del punteggio
Previene lo scivolamento e protegge la superficie del vetro
Pinze da corsa
Rompe i ritagli stretti
Applica un momento flettente uniforme su entrambi i lati della partitura
Carta diamantata o carburo di silicio
Rifinisce il bordo fresco
Rimuove spigoli vivi e microscheggiature
L'angolo della ruota è la specifica meno compresa. Una ruota ripida (154–160°) è adatta al vetro spesso perché crea una fessura profonda e stretta; una ruota più bassa (135°) è adatta a vetri sottili e tagli curvi. Usare l'angolazione sbagliata è una causa silenziosa di molti "perché si è rotto storto?" momenti.
Come tagliare il vetro in sei passaggi
La sequenza seguente funziona per il vetro float sodico-calcico ricotto e per la maggior parte dei vetri ottici a corona ricotti, con il lato inciso rivolto verso l'alto.
Pulisci il vetro e il piano di lavoro. Qualsiasi granello di polvere sotto la ruota può deviare la fessura e causare una scheggiatura. Pulisci entrambe le superfici con un panno privo di lanugine e un detergente per vetri.
Lubrificare e posizionare. Applicare olio da taglio sulla ruota o lungo la linea prevista, quindi posizionare una riga con il retro in sughero in modo che la ruota scorra lungo il bordo.
Segna in un solo passaggio. Inizia dal bordo più lontano, tira la taglierina verso di te, mantieni la ruota perpendicolare alla superficie e mantieni una pressione costante. Dovresti sentire un leggero sibilo e la linea dovrebbe apparire come un graffio anziché come un solco. Non fermarti e non tornare indietro.
Esegui il punteggio se necessario. Le pinze correnti si trovano a cavallo della linea pochi millimetri dietro il bordo; spremetelo delicatamente e il crack avanza lungo tutta la partitura. Questo passaggio aiuta su vetro spesso e su ritagli più larghi del palmo della mano.
Rompi il foglio. Metti un tassello o una regola di legno direttamente sotto il punteggio, con il punteggio in alto. Premere rapidamente su un lato con entrambe le mani o con una mano per strisce strette. La fessura si apre dalla superficie superiore e la rottura segue la linea con uno scatto netto.
Rifinisci il bordo. Passa una pietra al carburo di silicio, una lima diamantata o una carta vetrata fine lungo il bordo fresco a circa 45° per rimuovere la bava tagliente e le piccole scheggiature.
Il profilo qui sopra spiega perché la maggior parte dei principianti fallisce: la pressione diminuisce all'inizio, aumenta a metà e diminuisce di nuovo verso la fine. Se la linea svanisce, non ripassarla. Posiziona il taglierino accanto alla linea, ruota il vetro e inizia un nuovo punteggio su un nuovo pezzo se il primo sembra irregolare.
Quali tipi di vetro puoi tagliare a mano?
Il vetro float ricotto, il materiale standard per finestre e scaffali, è più facile da tagliare perché la sua tensione interna è bassa e uniforme. I vetri ottici Crown come il B270 sono cugini stretti del vetro float e inoltre si rigano e si rompono in modo prevedibile, motivo per cui vengono realizzati i finestrini degli strumenti e gli specchietti grezzi. Il vetro borosilicato è più difficile da spezzare in modo netto; è più tenace e resistente agli shock termici, quindi l'incisione deve essere più profonda e la rottura più salda. Il vetro stratificato può essere tagliato, ma entrambi i vetri necessitano di una linea di incisione e lo strato intermedio di plastica deve essere tagliato con un coltello. Il vetro temperato non può essere tagliato dopo la tempra; una partitura profonda scioglie le tensioni interne e il foglio scoppia in piccoli frammenti. La tabella seguente riassume le differenze pratiche utilizzando i valori di difficoltà tipici del workshop.
Taglio del vetro ottico a casa
Se la tua parte è una finestra piatta, una lente grezza o un componente di uno strumento per hobby, si applicano le stesse frese e gli stessi sei passaggi. B270, una corona sodico-calcica, taglia quasi come il vetro float e trasmette bene nella gamma visibile, quindi è una scelta comune per le finestre ottiche fai-da-te. K9/BK7 è più duro e necessita di una mola più affilata, un tocco più leggero e una rettifica dei bordi prima che la parte possa essere utilizzata in un percorso ottico. Il vetro al quarzo appartiene a tutta un'altra categoria: richiede utensili diamantati e l'incisione manuale non è pratica. Se la parte è destinata ad un sistema ottico, i requisiti di tolleranza cambiano; una breve guida a i requisiti pratici di qualità per il vetro ottico spiega cosa controllare.
Una volta che la parte ha una funzione ottica (una finestra laser, un filtro a densità neutra o un filtro UV) l'aspetto smette di avere importanza e la geometria prende il sopravvento. Un bordo incrinato a mano raramente è dritto meglio di circa ±0,5 mm su 300 mm e contiene microchip che diffondono la luce. Un componente ottico con bordo rettificato mantiene il parallelismo e le dimensioni con una tolleranza molto più stretta, in genere ±0,05 mm o migliore. Per una finestra K9/BK7 da 3 mm tagliata a 50 × 50 mm, uno specialista leviga i bordi, li smussa e ispeziona le superfici prima della spedizione.
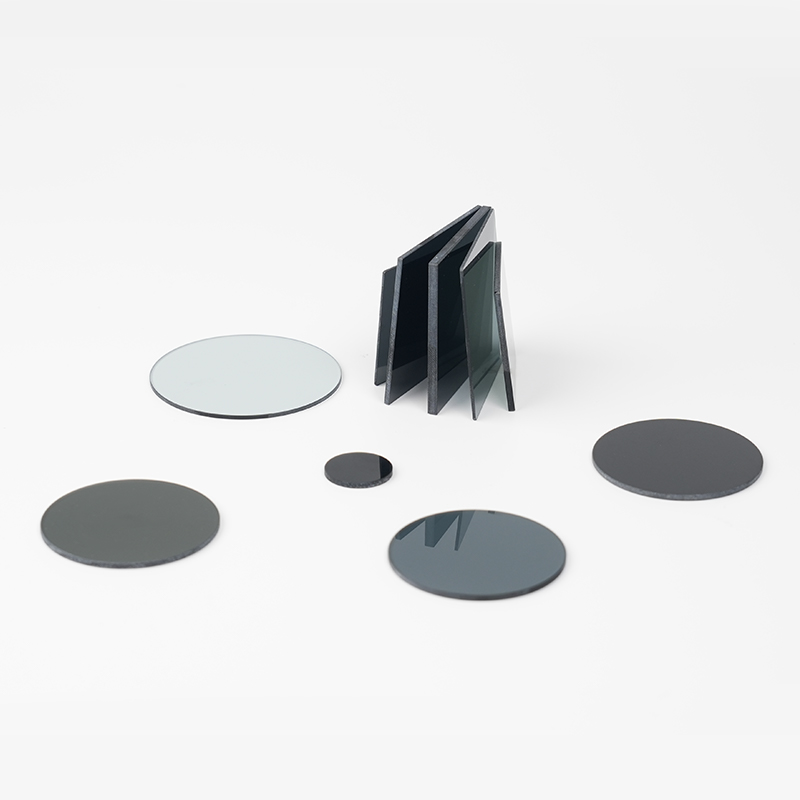
Il vetro filtrante aggiunge un ulteriore vincolo. Un filtro a densità neutra deve attenuare la luce in modo uniforme attraverso la sua apertura trasparente; un bordo scheggiato modifica l'apertura effettiva e può alterare la calibrazione. Lo stesso vale per i filtri cut-off che definiscono i bordi spettrali. I filtri grezzi devono essere intaccati e rotti solo quando il bordo si trova all'esterno del percorso ottico; in caso contrario i bordi dovranno essere molati dopo il taglio.
Questo è il motivo per cui i produttori lavorano il vetro ottico anziché semplicemente spezzarlo: l'incisione CNC, la molatura dei bordi, la lucidatura, la smussatura e il rivestimento avvengono tutti dopo il taglio del pezzo grezzo. Se il disegno contiene una didascalia di tolleranza, il taglio manuale non è più il metodo corretto.
Quando affidarlo a uno specialista
I metodi manuali smettono di essere sensati in quattro situazioni:
Vetro architettonico spesso o laminato, dove un errore spreca un vetro costoso;
Vetro temperato o curvato, che non può essere intaccato dopo la formatura;
Parti con fori, tacche o contorni non dritti, che necessitano di foratura a diamante o modellatura CNC;
Qualsiasi componente con una qualità del bordo o una tolleranza dimensionale specificata, soprattutto se verrà posizionato in un raggio ottico.
Per questi lavori, un costruttore con l'attrezzatura giusta è più economico del materiale rovinato. Nantong Xiangyang Optical Element, ad esempio, lavora vetro ottico e filtri dal 1996 e fornisce regolarmente B270, K9/BK7, quarzo e vetri filtranti tagliati su misura con bordi molati e lucidati. Quando la tua parte riporta un richiamo di tolleranza, è più veloce invia un disegno a uno specialista del vetro piuttosto che sperimentare con un taglierino manuale.
Domande frequenti sul taglio del vetro
Q1. È possibile tagliare il vetro temperato?
No. Il vetro temperato viene raffreddato sotto stress controllato e qualsiasi rigatura profonda rilascia tale stress, provocando la frantumazione della lastra in piccoli frammenti. La tempera viene sempre eseguita dopo il taglio, quindi se non è possibile modificare la dimensione, ordinare un pannello tagliato a misura prima di temperarlo.
Q2. Qual è lo strumento migliore per tagliare il vetro?
Un tagliavetro con rotella in metallo duro con una ruota da 135–160° è lo standard per le linee rette. Utilizzare una taglierina circolare o una fresa diamantata per curve e fori; per i tagli diritti e piatti, una taglierina base e una riga danno il punteggio più pulito.
Q3. Puoi tagliare il vetro senza tagliavetro?
Un graffio in carburo, il bordo di una lima temprata o anche la lama di un coltello multiuso nuovo possono graffiare una linea di incisione utilizzabile nel vetro sottile. I metodi con corde riscaldate funzionano su bottiglie e tubi, ma per le lastre di vetro piane una ruota tagliente adeguata è molto più affidabile.
Q4. È possibile tagliare il vetro con un Dremel?
Un Dremel con punta diamantata macina anziché segnare. È utile per fori, curve e tacche, ma il bordo risultante è ruvido e necessita di smerigliatura e lucidatura. I tagli diritti sono più puliti e veloci con una taglierina a ruota.
Q5. Perché il mio vetro si rompe lungo la linea di incisione?
Di solito perché il punteggio era troppo superficiale, la pressione cambiava a metà passaggio, la ruota era smussata o la forza di flessione veniva applicata troppo lontano dalla linea. Mantenere il supporto entro pochi millimetri dalla partitura e completare la partitura in un unico passaggio continuo.
Q6. Tagliare il vetro lo indebolisce?
Ogni bordo tagliato contiene piccole fratture. La levigatura e la molatura del bordo rimuovono tali fratture e aumentano significativamente la resistenza del bordo, motivo per cui i componenti ottici vengono sempre forniti con bordi molati e lucidati anziché con bordi grezzi.